Det finnes knapt et målerom i Norge som ikke er stilt inn på 20 °C. Tallet er likevel verken naturgitt eller tilfeldig. Det er resultatet av rundt 20 år med brev, uenighet og forhandlinger, og en svensk verktøymaker spilte en hovedrolle.
Metall utvider seg når det blir varmt. En stålbit som måler 100 millimeter på en kald morgen, er litt lengre om ettermiddagen. Derfor gir en lengdeangivelse liten mening hvis den ikke sier hvilken temperatur den gjelder for. På begynnelsen av 1900-tallet fantes det ingen felles regel. Ifølge en historisk gjennomgang fra det amerikanske standardiseringsinstituttet NIST var britisk industri basert på 62 °F (omtrent 16,7 °C). Ludwig Loewe i Berlin målte ved 25 °C, Reinecker i Chemnitz ved 14 °C og franske statsverksteder ved 0 °C. To deler som var laget riktig etter hver sin tegning, kunne altså likevel ha forskjellige mål.
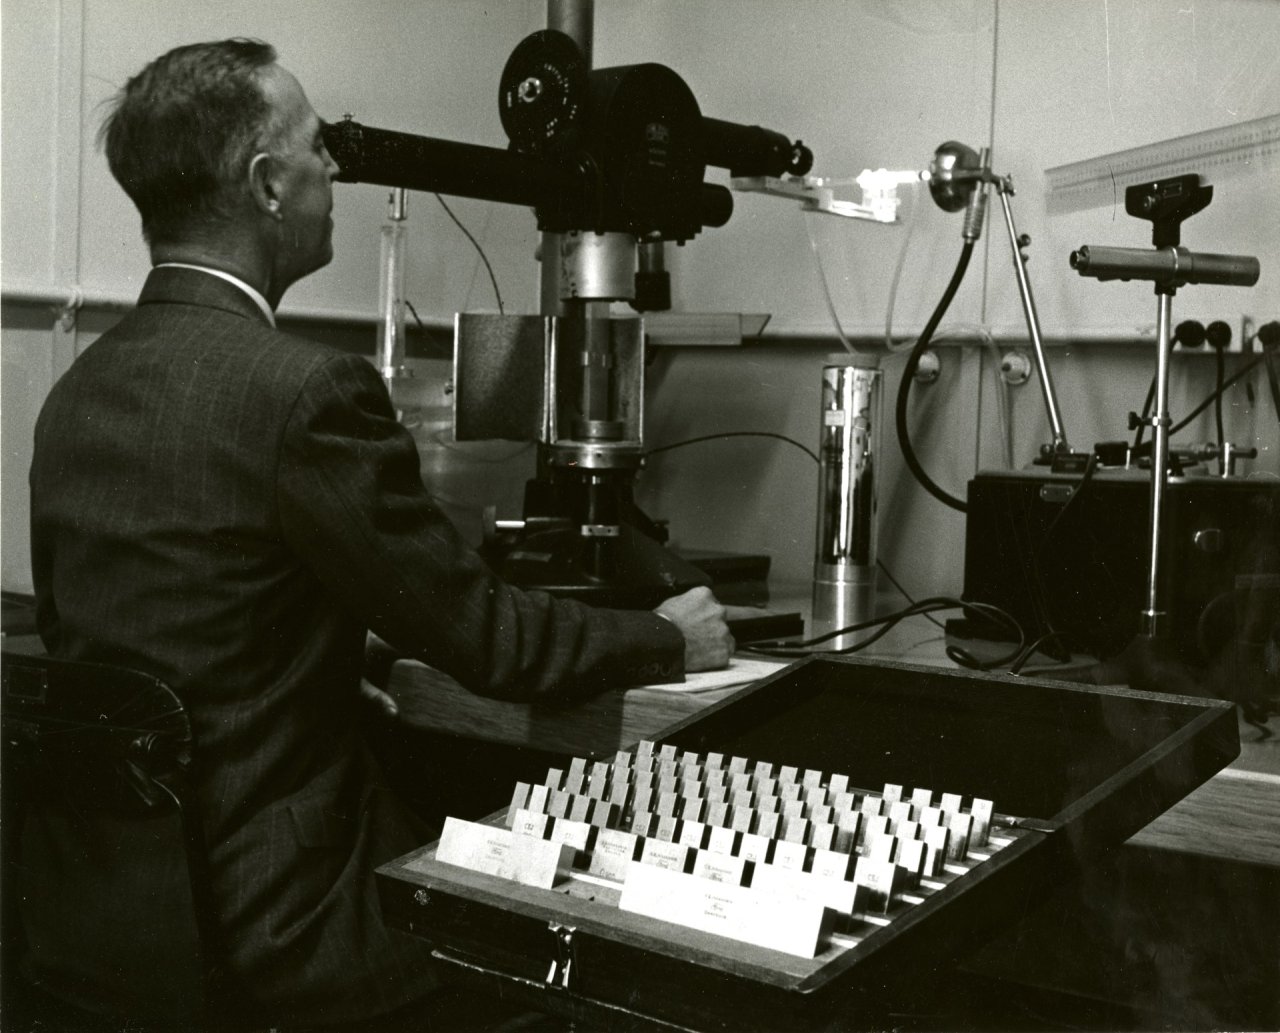
Midt i dette sto Carl Edvard Johansson, svensken som tok patent på passbitsettet i 1901. Passbiter er presist slipte stålblokker som kan kombineres til nesten hvilken som helst lengde, og de ble selve grunnlaget for lengdemåling i industrien. Johansson leverte blant annet passbiter til den amerikanske hæren, og de var kalibrert ved en referansetemperatur på 66 °F (omtrent 18,9 °C). Det lå heller ikke noen vedtatt standard bak tommen han brukte. Johansson laget tommemål på nøyaktig 25,4 millimeter, et kompromiss mellom den amerikanske og den britiske tommen. Det ble industriens praktiske standard lenge før tommen offisielt ble satt til 25,4 mm i 1959.
Etter mange års korrespondanse mellom laboratorier og industri havnet spørsmålet hos Den internasjonale komiteen for mål og vekt (CIPM). Den 15. april 1931 vedtok komiteen 20 °C som referansetemperatur for industrielle lengdemålinger, enstemmig og uten debatt. Senere ble regelen den aller første standarden fra ISO, ISO 1. 20 °C var ikke den «riktige» temperaturen i noen fysisk forstand. Poenget var at alle skulle måle mot den samme.
For stål regner NIST med en lineær utvidelseskoeffisient på rundt 12 × 10⁻⁶ per grad, og for messing rundt 24 × 10⁻⁶. Et regneeksempel viser hva det betyr: En stålkomponent på 100 mm vokser med omtrent 1,2 mikrometer for hver grad over 20 °C. Hvis du måler en messingdel med et målemiddel av stål i et rom som holder 25 °C, kan forskjellen i utvidelse alene utgjøre rundt 6 mikrometer på 100 mm. Det er mer enn hele toleransen på mange presisjonsdeler. Derfor holdes målerom med koordinatmålemaskiner og passbiter stabile, og derfor blir temperaturen ofte målt og kompensert for i produksjonen.
Johansson visste at ikke alle verksteder kunne holde 20 °C. Ifølge NIST ga han i 1928 et enkelt råd: Hvis du ikke kan måle ved referansetemperaturen, sørg i det minste for at arbeidsstykket og målemiddelet har samme temperatur. Da utvider de seg omtrent like mye, så lenge de er laget av lignende materiale. På verkstedgulvet betyr det at delen bør få akklimatisere seg før den måles, og at et mikrometer ikke bør ligge i solveggen eller i en varm hånd. Nesten hundre år senere er det fortsatt et av de billigste tiltakene for bedre målinger.
Kilde: Doiron, «20 °C – A Short History of the Standard Reference Temperature for Industrial Dimensional Measurements», NIST Journal of Research (2007).